Ha egy nagy átmérőjű szelep a helyszínen meghibásodik, a kiváltó ok általában a megmunkálási fázisra vezethető vissza, nem pedig a tömítőanyagra. A nem kerek szeleptest, a már nem lapos karimafelület vagy a durva felületű tömítőfelület üzemi nyomás alatt szivárog, függetlenül attól, hogy milyen gondosan szerelték össze a szelepet. Ez a rejtett függőség az oka annak, hogy a tapasztalt vásárlók a megmunkálási minőséget teszik az első szűrési kritériumnak, amikor szelepgyártót választanak nagy furatú vezetékekhez.
Alapvető következtetés: A megmunkálási pontosság, nem csak az anyagminőség dönti el, hogy egy nagy szelep megtartja-e névleges nyomását és eléri-e a várható élettartamát. Határozzon meg mérhető tűréseket a furatkifutásra, a karima síkságára és a felületi érdességre vonatkozóan, és kérjen dokumentált vizsgálati adatokat a szállítás elfogadása előtt.
A nagy szelepek fizikája felerősíti a kis megmunkálási hibákat. A 0,10 mm-es eltérés, amely egy 2 hüvelykes szelepnél ártalmatlan lenne, tömítési problémát jelent a 400 mm-es vagy nagyobb szelepeknél, mivel a tömítés kerülete hosszabb, és a hiba egyenlőtlenül oszlik el rajta. Az eredmény egyenetlen érintkezési nyomás, idő előtti üléskopás és nagyobb működtető erők. Négy terület érdemli a legnagyobb figyelmet minden nagyszelepes projektben:
A nagy öntvények felszabadítják a maradék feszültséget a fém eltávolításakor, és a test eltorzul. Egy megbízható folyamat lehetővé teszi ezt a lazítást a megmunkálás két szakaszában: egy nagyoló vágás, majd egy simító lépés ugyanazon a beállításon.
A nagy fémüléses szelepek tömítőfelületeit általában Ra 1,6-3,2 µm-re adják meg. A durvább felületek felfogják a részecskéket, felgyorsítják az ülés erózióját és növelik a kitörési nyomatékot.
A záróelemet vezető furatnak és az ellentétes furatnak szűk határokon belül ugyanazt a középvonalat kell osztania. Az eltolódás ragadásként, egyenetlen kopásként és belső szivárgásként jelenik meg.
A megmunkálás feltárja a porozitást, a salakzárványokat és a keménységi eltéréseket, amelyek láthatatlanok voltak a nyersöntvényen. A nagyolás utáni ultrahangos vagy festékbehatoló vizsgálat az egyetlen módja annak, hogy korán elkapják őket.
A csiszolószuszpenziós szolgáltatásoknál a mérnökök egyre gyakrabban használják nagy átmérőjű szorítószelepek pontosan azért, mert csökkentik a precíziós megmunkálású felületek számát, amelyek meghibásodhatnak. A fém test egy egyenes furat, az elasztomer hüvely elnyeli a kopást és biztosítja a tömítést, így a kritikus megmunkálási területek a hüvelyt tartó peremfelületekre korlátozódnak.
 Nagy átmérőjű szorítószelepek beszállítói, cég - Anhui Fengchi Pump Valve Manufa A Fengchi nagy átmérőjű szorítószelepek beszállítója és vállalata Kínában, nagy átmérőjű szorítószelepek nagykereskedelme online, a szokásos... Termék megtekintése →
A beszállítótól „nagy pontosságot” kérni kevésbé hatékony, mint reális, mérhető határértékek meghatározása. A DN 300-tól DN 1200-ig terjedő névleges átmérőjű nagyméretű ipari szelepek gyártásakor általában a következő tartományokat használják:
| Funkció | Tipikus tartomány | Miért számít |
|---|---|---|
| Testfurat kifutás | 0,05-0,15 mm | Megakadályozza az egyenetlen tömítési nyomást a záróelem körül |
| A karima felületének síksága | ≤ 0,10 mm/300 mm | Megakadályozza a karima szivárgását és az egyenetlen csavarterhelést |
| Tömítőfelület érdessége | Ra 1,6–3,2 µm | Csökkenti az üléskopást és a részecskék beszorulását |
| A szár furat koncentrikussága | ≤ 0,05 mm | Biztosítja a sima működtetést és az egyenletes tömörítést |
| Falvastagság egyenletessége | a névleges ± 10%-a | Egyenletes nyomásértéket és dobósúlyt tart fenn |
Ha a szelep szorítószelepes kialakítású, akkor a furat kereksége és a karima beosztása is meghatározza, hogy a hüvely csavarás és becsípődés nélkül felszerelhető-e. Konzultáljon a nagy átmérőjű szorítószelep méretezési útmutató hogy a szerviznyomást, az áramlási sebességet és a csőméretet a megfelelő testméretre konvertálja, mielőtt árajánlatot kér.
A legdrágább megmunkálási hibák a későn észleltek. Az alábbi diagram összehasonlítja egy nagy szelep megmunkálási hibájának felfedezésének relatív költségét a projekt különböző szakaszaiban, és egy egységnek tekintett folyamat közbeni ellenőrzés költségét:
A gyakorlati jelentés egyértelmű. Az a gyártó, amely a furat kifutását és síkságát méri, miközben az alkatrész még rögzítve van, percek alatt korrigálja az eltérést. Ugyanaz a hiba, amelyet az összeszerelt szelepen találtak, szétszerelést, újbóli megmunkálást és új nyomáspróbát igényel, és a megmunkálási ráhagyás megszűnése után akár a karosszéria selejtét is okozhatja. A szelep beszerelése után minden leállási óra megsokszorozódik a kieső termeléssel, ezért a bányászati és vízügyi üzemeltetők a szállítás előtt kérik a tényleges ellenőrzési jegyzőkönyveket.
Három rejtett mutatót érdemes ellenőrizni a szállítójával:
A megmunkálással kapcsolatos hibák nem egyenletesen oszlanak meg az iparágak között. Az alábbi kördiagram a jelenlegi ipari projektadatok alapján a nagy átmérőjű szelepberendezések hozzávetőleges arányát mutatja, amelyekben a megmunkálási minőség a domináns megbízhatósági tényező:
A bányászat kiemelkedik, mert a folyadék szilárd anyagokat hordoz. Egy nagy hígtrágya vezetékben minden szivárgás gyorsan erodálódik és kiszélesedik, a rossz felületű ülésfelület pedig heteken belül meghibásodhat. Zagykéses tolózárak és szorítószelepeket használnak ezekben a vonalakban, mert megmunkált ülékeiket és cserélhető hüvelyeiket a koptató közegnek való ismételt expozícióra tervezték.
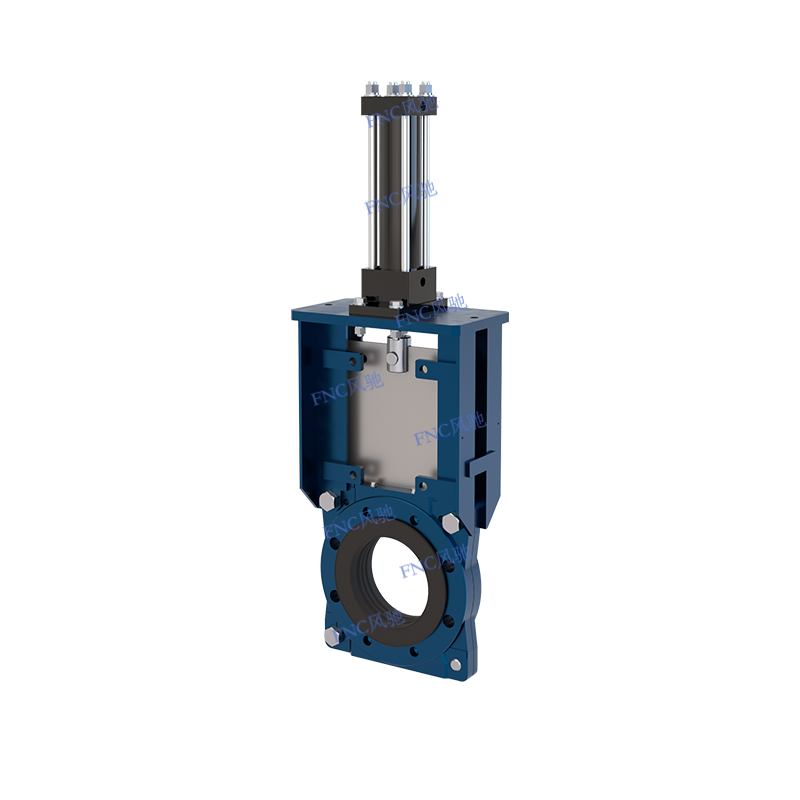 KGV-D késes tolózárak beszállítók, cég - Anhui Fengchi szivattyúszelep gyártó A Fengchi a KGV-D késes tolózárak beszállítója és vállalata Kínában, KGV-D késes tolózárak online nagykereskedelme, az FNC Slurry Knife Gate Va... Termék megtekintése →
A fegyelmezett gyártási sorrend egyszerűnek tűnik, de költséges másolni. Négy szakasz határozza meg bármely nagy szeleptest végső minőségét, és mindegyik mérhető értéket ad a projektnek:
A kémiai összetétel, a keménység és a porozitás ultrahangos vizsgálata. A hibás öntvény itt történő elutasítása elkerüli az összes későbbi megmunkálási költséget.
Eltávolítja a maradék feszültséget, így a test nem deformálódik a végső megmunkálás során vagy nyomás alatti beszerelés után.
Durva vágás, hagyja a testet ellazulni, majd végezze el a furat és a karima felületét egy beállításban. Mérje meg a kifutást és az érdesség mértékét a kioldás előtt.
Hidrosztatikus héj- és ülékvizsgálatok a vonatkozó szabvány szerint, a tényleges értékek rögzítésével és az öntési hőszámra való visszavezetéssel.
A megtérülési logika egyszerű: ha valamivel többet fizet egy ilyen módszerrel megmunkált karosszériáért, a későbbiekben megszűnik a szorzós költségek. Zagyos körökben, nagy átmérőjű levegővel működtetett szorítószelepek további gazdasági előnyt kínál, mivel a hüvely az egyetlen kopó alkatrész; újra megmunkálás nélkül cserélhető és a karosszéria csővezetékről való eltávolítása nélkül.
 Nagy átmérőjű levegővel működtetett szorítószelepek beszállítói, cég - Anhui Fengchi szivattyú A Fengchi nagy átmérőjű, levegővel működtetett szorítószelepek beszállítója és vállalata Kínában, nagy átmérőjű, levegővel működtetett szorítószelepek nagykereskedelmével... Termék megtekintése →
Megrendelés előtt győződjön meg arról, hogy a szállító igazolni tudja-e tűréskövetelését. A legpraktikusabb lépés az gyári auditot intézni : tekintse át a szerszámgépeket, az ellenőrző berendezéseket és a legutóbbi tétel tényleges nyilvántartásait. Az a gyártó, aki meg tudja mutatni a folyamatot, szinte mindig jobb szelepet szállít, mint az, amelyik csak katalógust mutat.
A megmunkálás minősége a szelep beszerelése után is befolyásolja a karbantartást. Néhány tudományág különbséget tesz az alacsony karbantartási igényű szelep és a visszatérő probléma között:
A megfelelőség szempontjából illessze a gyártó tanúsítványait a projekt joghatóságához: ISO 9001 a minőségirányítási rendszerhez, CE-jelölés a nyomástartó berendezésekről szóló irányelv értelmében az európai projektekhez, és dokumentált hidrosztatikai vizsgálati tanúsítványok minden szelephez. Ha a test anyaga biztonsági szempontból kritikus, kérjen EN 10204 3.1 típusú anyagtanúsítványokat, hogy az öntési hő nyomon követhető maradjon az öntödétől a beépített szelepig.
A megmunkálási minőség nem látható a késztermék fényképén, de ez határozza meg az élettartam első néhány évét. Tegye fel a megfelelő kérdéseket a tűrésekről, az ellenőrzésről és a folyamatfegyelemről, és válasszon olyan gyártót, aki mindkettőt bizonyítja – mert a nagy átmérőjű szelepeknél a megmunkált test az alap, amelyen minden más alkatrész függ.

Phone: +86-136 7173 4086

Tel: +86-563 5033 866

Email: red@pinchvalves.com.cn


 HU


